 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
ຄວາມເຂົ້າໃຈຜິດທົ່ວໄປກ່ຽວກັບ Twin-Screw Extruders: ທໍາລາຍຄວາມເຊື່ອແບບດັ້ງເດີມເພື່ອເພີ່ມປະສິດທິພາບຂະບວນການ Extrusion
Ningbo Fangli Technology Co., Ltd.ເປັນຜູ້ຜະລິດອຸປະກອນກົນຈັກດ້ວຍປະສົບການເກືອບ 30 ປີຂອງອຸປະກອນ extrusion ທໍ່ພາດສະຕິກ, ການປົກປັກຮັກສາສິ່ງແວດລ້ອມໃຫມ່ແລະອຸປະກອນວັດສະດຸໃຫມ່. ນັບຕັ້ງແຕ່ການສ້າງຕັ້ງ Fangli ໄດ້ຖືກພັດທະນາໂດຍອີງໃສ່ຄວາມຕ້ອງການຂອງຜູ້ໃຊ້. ໂດຍຜ່ານການປັບປຸງຢ່າງຕໍ່ເນື່ອງ, R&D ເອກະລາດກ່ຽວກັບເຕັກໂນໂລຢີຫຼັກແລະການຍ່ອຍອາຫານແລະການດູດຊຶມຂອງເຕັກໂນໂລຢີທີ່ກ້າວຫນ້າແລະວິທີການອື່ນໆ, ພວກເຮົາໄດ້ພັດທະນາ.ທໍ່ PVC ສາຍ extrusion, PP-R ທໍ່ extrusion line, ການສະຫນອງນ້ໍາ PE / ທໍ່ອາຍແກັສ extrusion line, ເຊິ່ງໄດ້ຖືກແນະນໍາໂດຍກະຊວງກໍ່ສ້າງຂອງຈີນເພື່ອທົດແທນຜະລິດຕະພັນທີ່ນໍາເຂົ້າ. ພວກເຮົາໄດ້ຮັບຫົວຂໍ້ຂອງ "ເຄື່ອງຫມາຍອັນດັບຫນຶ່ງໃນແຂວງ Zhejiang".
ໃນອຸດສາຫະກໍາການປະສົມພາດສະຕິກ, ເກືອບທຸກສ່ວນຂອງພາດສະຕິກແມ່ນອີງໃສ່ການປຸງແຕ່ງທີ່ຊັບຊ້ອນຂອງສູດໂພລີເມີໂດຍ.extruders twin-screw(TSE). ດ້ວຍຄຸນລັກສະນະການປະສົມທີ່ດີເລີດ, ປະສິດທິພາບການຜະລິດສູງ, ແລະຄວາມສອດຄ່ອງຂອງຜະລິດຕະພັນທີ່ດີກວ່າ,extruders twin-screwໄດ້ກາຍເປັນຜູ້ນໍາທີ່ບໍ່ມີການຂັດແຍ້ງໃນການປະສົມຢ່າງຕໍ່ເນື່ອງ.
ເຖິງຢ່າງໃດກໍ່ຕາມ, ເຖິງວ່າຈະມີເຕັກໂນໂລຢີນີ້ຖືກພັດທະນາມາເປັນເວລາຫຼາຍກວ່າຫນຶ່ງສະຕະວັດ, ຜູ້ປະຕິບັດຈໍານວນຫຼາຍຍັງຖືຄວາມເຂົ້າໃຈຜິດກ່ຽວກັບຫຼັກການພື້ນຖານຂອງມັນ, ເຊິ່ງນໍາໄປສູ່ການ deviations ໃນລະຫວ່າງການຂະຫຍາຍກໍາລັງຫຼືການຜະລິດຕົວຈິງ. ມື້ນີ້, ພວກເຮົາຈະວິເຄາະຢ່າງເລິກເຊິ່ງກ່ຽວກັບ 5 ຄວາມເຂົ້າໃຈຜິດທົ່ວໄປກ່ຽວກັບເຄື່ອງ extruders ຄູ່.
ຄວາມເຂົ້າໃຈຜິດ 1: ການປະຕິບັດ Twin-Screw ແມ່ນມີຄວາມອ່ອນໄຫວຫຼາຍຕໍ່ການສວມໃສ່
ຫຼາຍຄົນເຊື່ອວ່າເມື່ອສະກູສວມໃສ່, ປະສິດທິພາບຂອງເຄື່ອງຈັກຈະຫຼຸດລົງຢ່າງແນ່ນອນ. ຄວາມຈິງແລ້ວແມ່ນ: ເຄື່ອງ extruders Twin-screw ໂດຍທົ່ວໄປແມ່ນມີຄວາມອ່ອນໄຫວຫນ້ອຍທີ່ຈະໃສ່ກ່ວາ extruders screw ດຽວ.
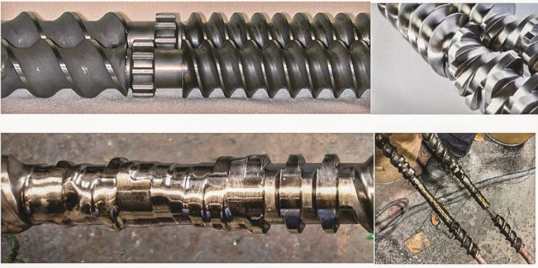
ສະກູບໍ່ຈໍາເປັນຕ້ອງເປັນ pristine ແລະເຫຼື້ອມເປັນຮູບເທິງ; ແຕ່ມັນບໍ່ສາມາດຖືກອະນຸຍາດໃຫ້ໃສ່ໃນຂອບເຂດທີ່ສະແດງຢູ່ໃນຮູບລຸ່ມສຸດ. (ແຫຼ່ງຮູບ: Leistritz)
- ຂໍ້ໄດ້ປຽບຂອງການຂົນສົ່ງທາງບວກ:ໝວກຄູ່ທີ່ໝູນວຽນຮ່ວມກັນມີຜົນກະທົບໃນການເຊັດດ້ວຍຕົວເອງ. ຄວາມໄວດ້ານກົງກັນຂ້າມໃນເຂດ intermeshing ສະຫນອງຄວາມສາມາດໃນການລໍາລຽງໃນທາງບວກທີ່ເຂັ້ມແຂງກວ່າ screws ດຽວ.
- ຄວາມທົນທານຂະຫນາດໃຫຍ່ສໍາລັບການສວມໃສ່:ໃນຂະບວນການ screw ຄູ່, ອົງປະກອບຂອງ screw ຫຼື barrel liners ປົກກະຕິແລ້ວຍັງສາມາດເຮັດວຽກໄດ້ຢ່າງຖືກຕ້ອງເຖິງແມ່ນວ່າມີເສັ້ນຜ່າກາງສວມໃສ່ຂອງ 3-5%. ນີ້ແມ່ນຍ້ອນວ່າພວກເຮົາສາມາດປັບຄວາມໄວສະກູຢ່າງເປັນອິດສະຫຼະເພື່ອຊົດເຊີຍການເກັບກູ້ທີ່ເພີ່ມຂຶ້ນ. ໃນທາງກົງກັນຂ້າມ, ຂອບເຂດຈໍາກັດການສວມໃສ່ສໍາລັບ screws ດຽວແມ່ນປົກກະຕິພຽງແຕ່ 1-2%.
- ຄ່າໃຊ້ຈ່າຍໃນການທົດແທນທ້ອງຖິ່ນຕ່ໍາ:Twin-screws ໃຊ້ modular, ການອອກແບບອາຄານ. ການສວມໃສ່ມັກຈະມີຄວາມເຂັ້ມຂຸ້ນຢູ່ໃນພື້ນທີ່ທີ່ມີຄວາມກົດດັນສູງ (ປະມານ 25-30% ຂອງຄວາມຍາວທັງຫມົດ), ດັ່ງນັ້ນການບໍາລຸງຮັກສາຕ້ອງການທົດແທນພຽງແຕ່ອົງປະກອບສະເພາະເຫຼົ່ານັ້ນ.
ຄໍາແນະນໍາຜູ້ຊ່ຽວຊານ:Screws ປົກກະຕິແລ້ວຮຽກຮ້ອງໃຫ້ມີການທົດແທນສີ່ເທື່ອເລື້ອຍໆກ່ວາ barrels. ນີ້ແມ່ນຍ້ອນວ່າຄໍາແນະນໍາການບິນຂອງສະກູແມ່ນຕິດຕໍ່ກັບວັດສະດຸຢ່າງຕໍ່ເນື່ອງ, ໃນຂະນະທີ່ພື້ນຜິວຖັງຕິດຕໍ່ກັບອົງປະກອບສະເພາະພຽງແຕ່ປະມານ 25% ຂອງເວລາ.
ຄວາມເຂົ້າໃຈຜິດ 2: ທໍ່ລະບາຍອາກາດສາມາດແກ້ໄຂບັນຫາການລະບາຍນ້ໍາຖ້ວມທັງຫມົດ
ເມື່ອ "ລະບາຍນ້ໍາຖ້ວມ" ເກີດຂື້ນຢູ່ທີ່ທ່າເຮືອລະບາຍອາກາດ, ຫຼາຍໆຄົນຈະເພີ່ມທໍ່ລະບາຍອາກາດ. ຢ່າງໃດກໍຕາມ, ເລື້ອຍໆນີ້ພຽງແຕ່ເຮັດຫນ້າທີ່ເປັນ "ແຖບການຊ່ວຍເຫຼືອ" ທີ່ປິດບັງບັນຫາແລະອາດຈະເຮັດໃຫ້ລະບົບສັບສົນໂດຍບໍ່ຈໍາເປັນ.
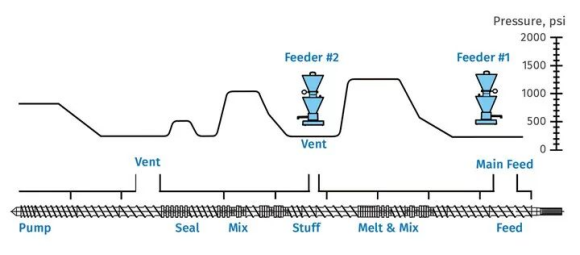
ການອອກແບບສະກູທີ່ເໝາະສົມຮັບປະກັນຄວາມດັນສູນຢູ່ບ່ອນລະບາຍອາກາດ ແລະຈຸດໃຫ້ອາຫານລຸ່ມນ້ຳ
- ການອອກແບບແມ່ນກຸນແຈ: ຖ້າການອອກແບບສະກູບໍ່ພຽງພໍຫຼືມີຄວາມກົດດັນດ້ານຫຼັງຢ່າງຮ້າຍແຮງໃນສ່ວນສູບ, ການລະລາຍຈະໄຫຼໂດຍກົງເຂົ້າໄປໃນຖັນລະບາຍອາກາດ. ທໍ່ລະບາຍອາກາດບໍ່ສາມາດແກ້ໄຂນ້ໍາຖ້ວມໂດຍພື້ນຖານຍ້ອນການອອກແບບສະກູທີ່ບໍ່ດີ.
- ຈຸດປະສົງທີ່ແທ້ຈິງຂອງ Vent Stuffer: ເຫມາະສໍາລັບສູດທີ່ມີວັດສະດຸທີ່ບໍ່ໄດ້ລະລາຍ (ເຊັ່ນ: ຝຸ່ນ fillers), ປ້ອງກັນບໍ່ໃຫ້ຂອງແຂງເຫຼົ່ານີ້ສະສົມຢູ່ຊ່ອງລະບາຍອາກາດໃນເວລາທີ່ປະຕິບັດໂດຍໄອນ້ໍາຄວາມໄວສູງ.
- ການວິເຄາະສາເຫດ: ຖ້າທໍ່ລະບາຍອາກາດທີ່ປົກກະຕິເກີດນໍ້າຖ້ວມກະທັນຫັນ, ຄວນໃຫ້ຄວາມສໍາຄັນກັບການກວດສອບການສວມໃສ່ຂອງ screw / barrel, ຄວາມລົ້ມເຫຼວຂອງລະບົບເຮັດຄວາມເຢັນ, ການອຸດຕັນຂອງຫນ້າຈໍ, ຫຼືຄວາມກົດດັນສູງຕາຍ, ແທນທີ່ຈະອີງໃສ່ທໍ່ລະບາຍອາກາດ.
ຄວາມເຂົ້າໃຈຜິດ 3: ຄາດຫວັງວ່າຂັ້ນຕອນຫນຶ່ງຂອງ Linear Scale-Up ຈາກຫ້ອງທົດລອງກັບສາຍການຜະລິດ
"ສູດໄດ້ເຮັດວຽກຢູ່ໃນຫ້ອງທົດລອງ, ດັ່ງນັ້ນແນ່ນອນວ່າມັນຈະເຮັດວຽກຢູ່ໃນສາຍການຜະລິດ." ການສົມມຸດຕິຖານນີ້ມັກຈະລົ້ມເຫລວໃນການປະຕິບັດ.
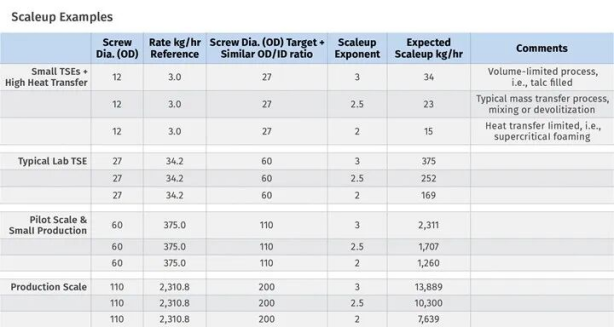
- ຄວາມຊັບຊ້ອນຂອງເງື່ອນໄຂຂອງເຂດແດນ: ການຂະຫຍາຍຂະຫນາດສໍາລັບການຜະລິດກ່ຽວຂ້ອງກັບ "ເງື່ອນໄຂຊາຍແດນ" ຫຼາຍຢ່າງລວມທັງປະລິມານຟຣີ, ການຖ່າຍທອດຄວາມຮ້ອນ (ການຄວບຄຸມອຸນຫະພູມການລະລາຍ), ການໂອນມະຫາຊົນ (ການຜະສົມແລະ devolatilization), ແລະຂໍ້ຈໍາກັດຂອງແຮງບິດ.
- Non-Linear Scale-Up: ຂະບວນການຈໍາກັດປະລິມານຂະຫນາດໂດຍ cube ຂອງເສັ້ນຜ່າກາງສະກູ (D³), ໃນຂະນະທີ່ຂະບວນການການຖ່າຍໂອນຄວາມຮ້ອນຈໍາກັດຂະບວນການຂະຫນາດມົນທົນ (D²). ຄວາມແຕກຕ່າງລະຫວ່າງສິ່ງເຫຼົ່ານີ້ແມ່ນຢ່າງຫຼວງຫຼາຍ.
- Rule of Thumb: ການສົ່ງຜ່ານຂອງຫ້ອງທົດລອງ ຫຼື ເສັ້ນຂະໜາດທົດລອງບໍ່ຄວນຕ່ຳກວ່າ 1/10 ຂອງຜົນຜະລິດເປົ້າໝາຍ. ຖ້າຊ່ອງຫວ່າງໃຫຍ່ກວ່າ, ຄວາມຫນ້າເຊື່ອຖືຂອງການຄິດໄລ່ຂະຫນາດຫຼຸດລົງຢ່າງຫຼວງຫຼາຍ.
ຄວາມເຂົ້າໃຈຜິດ 4: Twin-Screw Extruders ບໍ່ເຫມາະສົມສໍາລັບການສີດຂອງແຫຼວ
ການບັນລຸລະດັບສີດຂອງແຫຼວໃນຂອບເຂດການຄ້າເກີນ 70% ແມ່ນເປັນໄປໄດ້ທັງໝົດ.
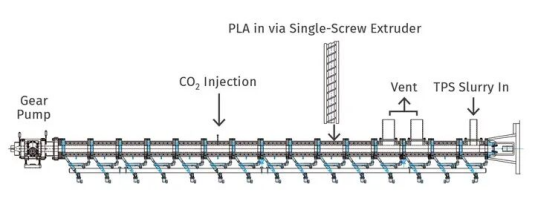
ການອອກແບບ twin-screw ທີ່ດີທີ່ສຸດປະສົມປະສານການລະລາຍ, ການປະສົມ, ການສີດ CO₂ supercritical, ຄວາມເຢັນ, ແລະພາກສ່ວນ pumping
- ປັດໃຈຫຼັກ: ຫຼັກຂອງການສີດສຳເລັດຜົນແມ່ນຢູ່ໃນຄວາມໜຽວຂອງຂອງແຫຼວ ແລະ ການລະລາຍຂອງມັນໃນໂພລີເມີ.
- ອຸປະກອນທີ່ຫຼາກຫຼາຍ: ລະບົບສີດເຊັ່ນ: ປັ໊ມເກຍ, ປັ໊ມລູກສູບ, ປັ໊ມ peristaltic, ຫຼືປັ໊ມ diaphragm ສາມາດເລືອກໄດ້ໂດຍອີງໃສ່ຄຸນລັກສະນະຂອງແຫຼວ.
- ເຕັກນິກການສີດແບບຂັ້ນຕອນ: ສໍາລັບສູດຂອງແຫຼວທີ່ມີອັດຕາສ່ວນສູງ (ເຊັ່ນ: > 70%), ທີ່ສໍາຄັນແມ່ນການສີດເທື່ອລະກ້າວ, ຂັ້ນຕອນເພື່ອປ້ອງກັນການລວມຕົວຂອງແຫຼວພາຍໃນຊ່ອງສະກູ.
- ການນຳໃຊ້ Supercritical: ເທັກໂນໂລຍີ Twin-Screw ທີ່ທັນສະໄໝສາມາດສີດຂອງແຫຼວ supercritical ໄດ້ຢ່າງໝັ້ນທ່ຽງເພື່ອການເກີດຟອງ, ການລະລາຍ, ຫຼືການເຮັດໃຫ້ເປັນຢາງທີ່ຊ່ວຍໄດ້.
ຄວາມເຂົ້າໃຈຜິດ 5: ແຮງບິດສະເພາະ (ຫຼືຄວາມຫນາແຫນ້ນຂອງແຮງບິດ) ແມ່ນຕົວຊີ້ບອກແຮງບິດດຽວ
ເມື່ອປະເມີນການປະຕິບັດຂອງ extruder, "Specific Torque" (ST, ຊຶ່ງເອີ້ນກັນວ່າ Torque Density, TD) ໄດ້ຖືກປຶກສາຫາລືເລື້ອຍໆ.
ແຮງບິດສະເພາະອັນດຽວກັນ ແຕ່ອັດຕາສ່ວນ OD/ID ທີ່ແຕກຕ່າງກັນ ສົ່ງຜົນໃຫ້ປະລິມານ ແລະຄຸນລັກສະນະການປະມວນຜົນທີ່ແຕກຕ່າງກັນຢ່າງຫຼວງຫຼາຍ
- ຂອບເຂດຈໍາກັດ: ສູດສໍາລັບແຮງບິດສະເພາະແມ່ນ ST = Md / a³, ເຊິ່ງ Md ແມ່ນແຮງບິດສູງສຸດຕໍ່ shaft, ແລະ a ແມ່ນໄລຍະກາງ.
- Overlooks Volume: ການຄິດໄລ່ນີ້ບໍ່ໄດ້ສະທ້ອນເຖິງປະລິມານຟຣີຂອງ screw (FV). ປະລິມານທີ່ບໍ່ເສຍຄ່າແມ່ນຂຶ້ນກັບອັດຕາສ່ວນເສັ້ນຜ່າສູນກາງນອກຫາພາຍໃນຂອງສະກູ (OD/ID) ແລະມີຜົນກະທົບໂດຍກົງຕໍ່ກະແສວັດສະດຸ.
- ການປະເມີນຜົນທີ່ສົມບູນແບບ: ໃນເວລາທີ່ເລືອກອຸປະກອນ, ຫນຶ່ງຕ້ອງຊອກຫາຄວາມສົມດູນທີ່ດີທີ່ສຸດລະຫວ່າງຄວາມອາດສາມາດຂອງແຮງບິດແລະປະລິມານ screw ທີ່ມີຢູ່.
ການເຂົ້າໃຈເຫດຜົນພື້ນຖານຂອງການປະສົມ screw-screw ແລະຫຼີກເວັ້ນການໃສ່ກັບດັກມັນສະຫມອງທົ່ວໄປເຫຼົ່ານີ້ແມ່ນຂັ້ນຕອນທໍາອິດໄປສູ່ການປັບປຸງຄຸນນະພາບການຜະລິດແລະປະສິດທິພາບ.
ຖ້າທ່ານຕ້ອງການຂໍ້ມູນເພີ່ມເຕີມ,Ningbo Fangli Technology Co., Ltd.ຍິນດີຕ້ອນຮັບທ່ານຕິດຕໍ່ສອບຖາມລາຍລະອຽດ, ພວກເຮົາຈະໃຫ້ຄໍາແນະນໍາດ້ານວິຊາການມືອາຊີບຫຼືຄໍາແນະນໍາການຈັດຊື້ອຸປະກອນ.
ສົ່ງສອບຖາມ
X
ພວກເຮົາໃຊ້ cookies ເພື່ອສະເຫນີໃຫ້ທ່ານມີປະສົບການການຊອກຫາທີ່ດີກວ່າ, ວິເຄາະການເຂົ້າຊົມເວັບໄຊທ໌ແລະປັບແຕ່ງເນື້ອຫາ. ໂດຍການນໍາໃຊ້ເວັບໄຊທ໌ນີ້, ທ່ານຕົກລົງເຫັນດີກັບການນໍາໃຊ້ cookies ຂອງພວກເຮົາ.
ນະໂຍບາຍຄວາມເປັນສ່ວນຕົວ