 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
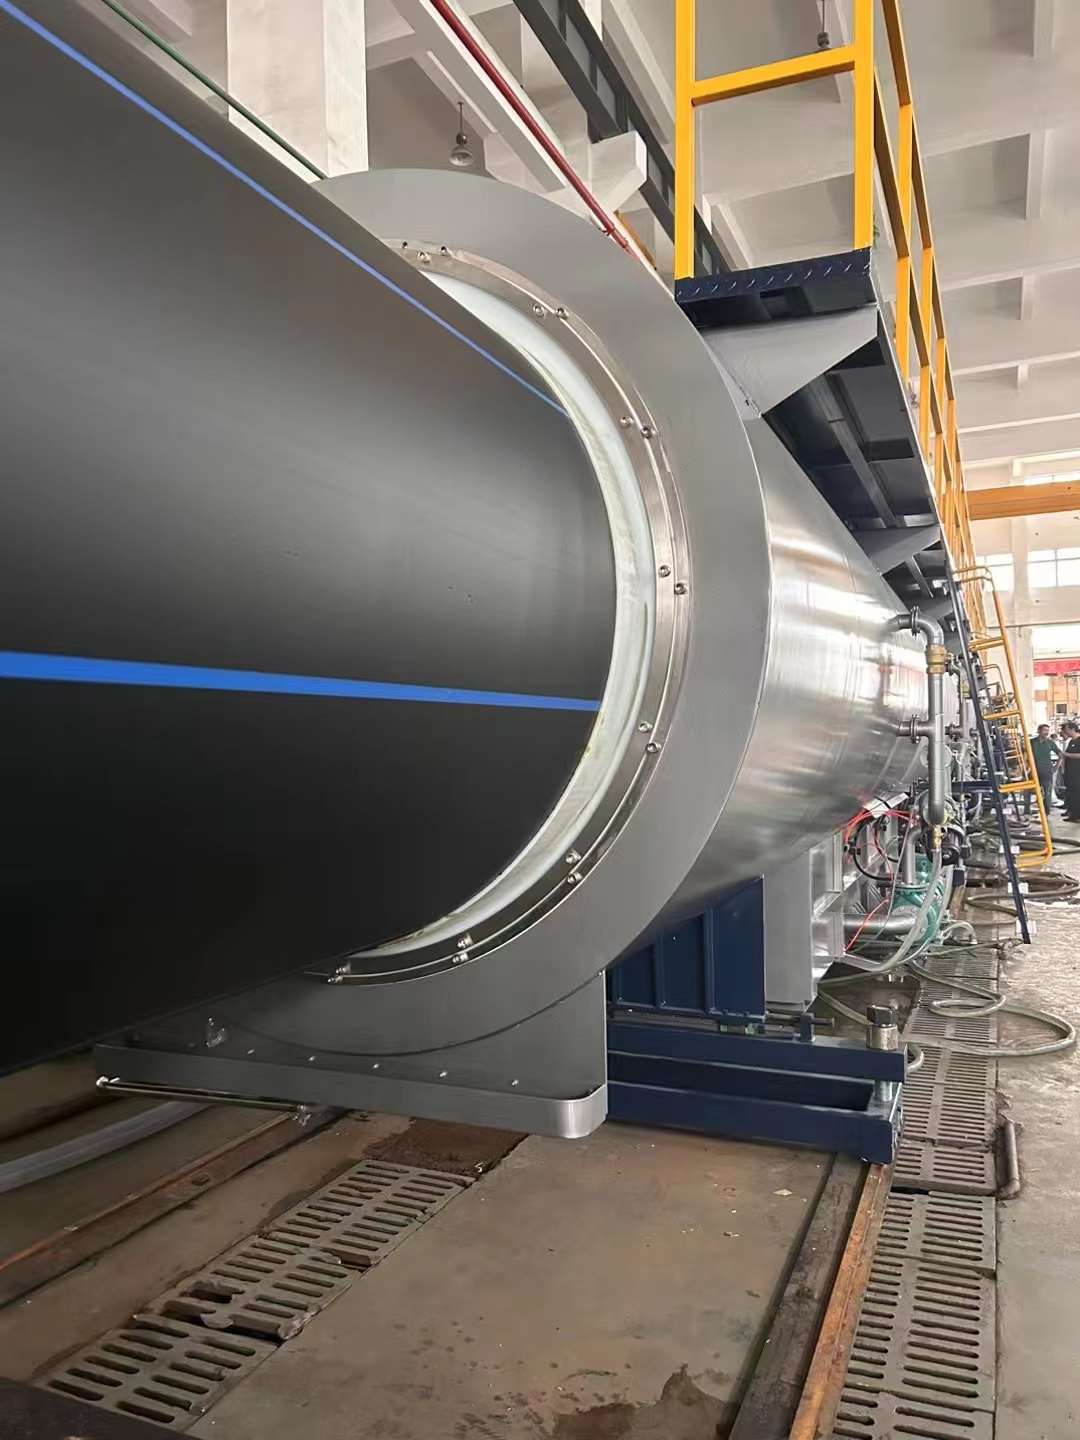
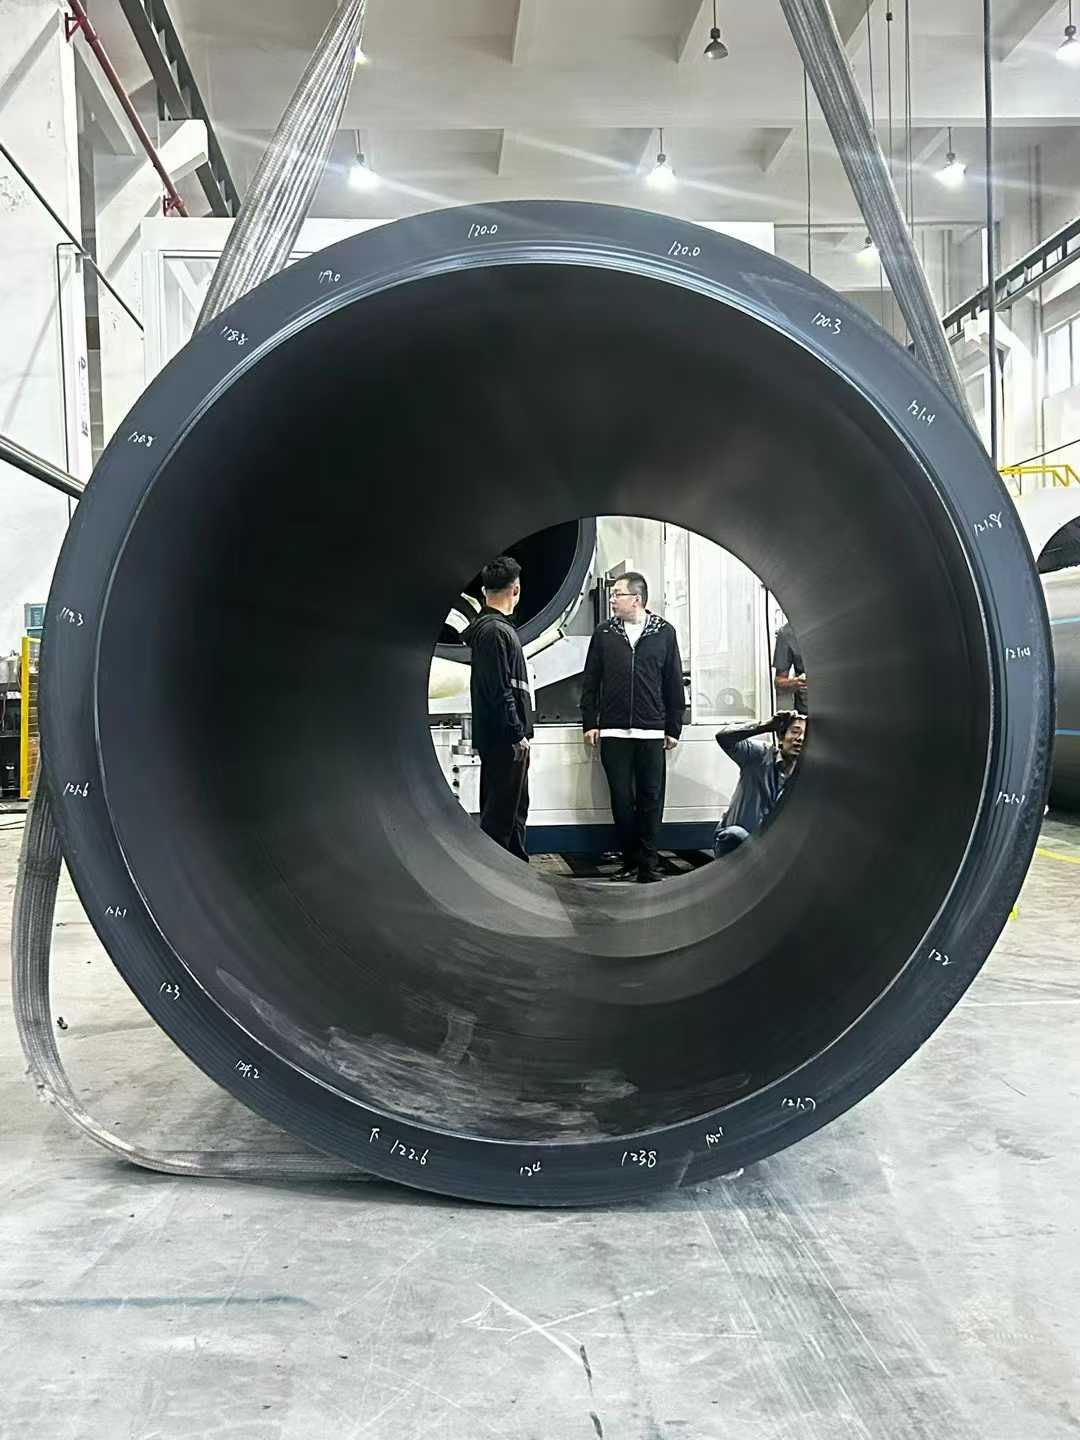
ທໍ່ PE ທີ່ມີເສັ້ນຜ່າສູນກາງຂະຫນາດໃຫຍ່ຂ້າງເທິງ 2000mm
Ningbo Fangli Technology Co., Ltd.ເປັນຜູ້ຜະລິດອຸປະກອນກົນຈັກດ້ວຍປະສົບການຫຼາຍກວ່າ 30 ປີຂອງອຸປະກອນ extrusion ທໍ່ພາດສະຕິກ, ການປົກປັກຮັກສາສິ່ງແວດລ້ອມໃຫມ່ແລະອຸປະກອນວັດສະດຸໃຫມ່. ນັບຕັ້ງແຕ່ການສ້າງຕັ້ງ Fangli ໄດ້ຖືກພັດທະນາໂດຍອີງໃສ່ຄວາມຕ້ອງການຂອງຜູ້ໃຊ້. ໂດຍຜ່ານການປັບປຸງຢ່າງຕໍ່ເນື່ອງ, R&D ເອກະລາດກ່ຽວກັບເຕັກໂນໂລຢີຫຼັກແລະການຍ່ອຍອາຫານແລະການດູດຊຶມຂອງເຕັກໂນໂລຢີທີ່ກ້າວຫນ້າແລະວິທີການອື່ນໆ, ພວກເຮົາໄດ້ພັດທະນາ.ທໍ່ PVC ສາຍ extrusion, PP-R ທໍ່ extrusion line,ການສະຫນອງນ້ໍາ PE / ທໍ່ອາຍແກັສ extrusion line, ເຊິ່ງໄດ້ຖືກແນະນໍາໂດຍກະຊວງກໍ່ສ້າງຂອງຈີນເພື່ອທົດແທນຜະລິດຕະພັນທີ່ນໍາເຂົ້າ. ພວກເຮົາໄດ້ຮັບຫົວຂໍ້ຂອງ "ເຄື່ອງຫມາຍອັນດັບຫນຶ່ງໃນແຂວງ Zhejiang".
ການຂະຫຍາຍຕົວຂອງຕົວເມືອງແລະຜົນກະທົບທີ່ເພີ່ມຂຶ້ນຂອງການປ່ຽນແປງດິນຟ້າອາກາດຫມາຍຄວາມວ່າການສະຫນອງນ້ໍາຈືດແລະການບໍາບັດນ້ໍາເສຍໄດ້ກາຍເປັນຄວາມສໍາຄັນເພີ່ມຂຶ້ນ. ຄາດວ່າຄວາມຕ້ອງການດັ່ງກ່າວຈະຄົງຕົວແລະເພີ່ມຂຶ້ນ. ໃນຊຸມປີມໍ່ໆມານີ້, ການປະຕິບັດຂອງທໍ່ພາດສະຕິກໃນການຄຸ້ມຄອງນ້ໍາໄດ້ຮັບການປັບປຸງໂດຍຜ່ານການເພີ່ມປະສິດທິພາບວັດສະດຸ, ຄວາມກ້າວຫນ້າຂອງເຕັກໂນໂລຢີອຸປະກອນ, ແລະວິທີການຜະລິດ. ເນື່ອງຈາກຄວາມຕ້ອງການສໍາລັບປະລິມານການຂົນສົ່ງນ້ໍາຂະຫນາດໃຫຍ່, ຄວາມຕ້ອງການສໍາລັບເສັ້ນຜ່າສູນກາງຂອງທໍ່ຂະຫນາດໃຫຍ່ແມ່ນເພີ່ມຂຶ້ນຢ່າງຕໍ່ເນື່ອງ.
ທໍ່ PE ມີຄໍາຮ້ອງສະຫມັກສົບຜົນສໍາເລັດຈໍານວນຫລາຍແລະກໍລະນີສົ່ງເສີມໃນຂົງເຂດຕ່າງໆເຊັ່ນ: ການສະຫນອງນ້ໍາແລະການລະບາຍນ້ໍາ, ອາຍແກັສ, ກະສິກໍາ, ແລະພະລັງງານນິວເຄລຍ. ໂດຍສະເພາະໃນຊຸມປີມໍ່ໆມານີ້, ມີການບຸກທະລຸຫຼາຍຢ່າງໃນຂົງເຂດຂອງທໍ່ PE ທີ່ມີເສັ້ນຜ່າກາງຂະຫນາດໃຫຍ່, ກໍາແພງຫນາທີ່ອຸທິດຕົນສໍາລັບການນໍາໃຊ້ພະລັງງານນິວເຄຼຍ, ການຈັດຕໍາແຫນ່ງອຸດສາຫະກໍາຢູ່ໃນແຖວຫນ້າ.
ສິ່ງທ້າທາຍໃນການຜະລິດທໍ່ທີ່ມີເສັ້ນຜ່າກາງຂະຫນາດໃຫຍ່ຄວນຖືກແກ້ໄຂແນວໃດ? ເຕັກໂນໂລຢີອຸປະກອນແລະການໄຫຼວຽນຂອງຂະບວນການທີ່ກ່ຽວຂ້ອງກັບການຜະລິດທໍ່ທີ່ມີເສັ້ນຜ່າກາງຂະຫນາດໃຫຍ່ແມ່ນຫຍັງ? ແນວໂນ້ມການອອກແບບໃນອະນາຄົດແລະຄວາມທ້າທາຍສໍາລັບທໍ່ທີ່ມີເສັ້ນຜ່າກາງຂະຫນາດໃຫຍ່ແມ່ນຫຍັງ? ໃນມື້ນີ້, ພວກເຮົາແນະນໍາ "ຈຸດສໍາຄັນສໍາລັບການເລີ່ມຕົ້ນອຸປະກອນແລະເຕັກໂນໂລຊີການຜະລິດຂອງທໍ່ PE 2 ແມັດແລະຂ້າງເທິງໃນເສັ້ນຜ່າກາງ".
I. ການຕັ້ງຄ່າອຸປະກອນແລະການດີບັກ
1. ການຄັດເລືອກ Extruder ແລະພາລາມິເຕີ
1.1. ໃຊ້ແຮງບິດສູງextruder ສະກູດຽວດ້ວຍອັດຕາສ່ວນຄວາມຍາວຕໍ່ເສັ້ນຜ່າສູນກາງ≥ 40:1 ແລະເສັ້ນຜ່າສູນກາງສະກູຂອງ 120mm ເພື່ອຮັບປະກັນການຫລອມໂລຫະທີ່ເປັນເອກະພາບແລະປະສິດທິພາບສູງ. ຜົນຜະລິດສູງຄວນໄດ້ຮັບການບັນລຸໄດ້ໃນຂະນະທີ່ຮັບປະກັນ plastification ວັດສະດຸເອກະພາບແລະການ extrusion melt ອຸນຫະພູມຕ່ໍາ.
1.2. ຕັ້ງຄ່າລະບົບຄວບຄຸມ PLC ຈາກຍີ່ຫໍ້ສາກົນ, ມີຄວາມແມ່ນຍໍາໃນການຄວບຄຸມອຸນຫະພູມທີ່ຕ້ອງການພາຍໃນ ± 0.5 ° C, ເພື່ອຫຼີກເວັ້ນການຄວາມຫນາແຫນ້ນຂອງຝາທໍ່ທີ່ເກີດຈາກການເຫນັງຕີງຂອງອຸນຫະພູມ melt.
2. ລະບົບ Die ແລະ Calibration
2.1. ການຕາຍຕ້ອງຮັບຮອງເອົາໂຄງສ້າງກ້ຽວວຽນ (ເຫຼັກໂລຫະປະສົມທີ່ forged + ແຜ່ນ chrome), ມີຄວາມຮ້ອນໄຟຟ້າ zoned ໃນຫຼັກສໍາລັບການປັບອຸນຫະພູມທີ່ຊັດເຈນ. ຕາຍດ້ວຍໂຄງສ້າງກ້ຽວວຽນຍາວທີ່ມີປະລິມານຫຼາຍ, ມີອຸປະກອນທີ່ເໝາະສົມກັບຊ່ອງໄຫຼຂອງກ້ຽວວຽນ ແລະໂຄງສ້າງລະບາຍອາກາດ/ນ້ຳມັນ ເພື່ອເຮັດໃຫ້ອຸນຫະພູມລະລາຍຄົງຕົວຕື່ມອີກ.
2.2. ໄລຍະຫ່າງລະຫວ່າງແຂນ calibrator ແລະຫົວຕາຍຄວນຈະຖືກປັບໃຫ້ສັ້ນ (ປົກກະຕິ ≤ 5cm), ແລະຄວາມກົດດັນນ້ໍາໃນຖັງ calibration ສູນຍາກາດຕ້ອງມີຄວາມສົມດູນເພື່ອຫຼຸດຜ່ອນການ ripples ດ້ານຫຼື grooves ໃນທໍ່.
2.3. A melt cooler/exchanger ຄວນຖືກຕັ້ງຄ່າລະຫວ່າງ extruder ແລະຕາຍ, ສາມາດຫຼຸດລົງຢ່າງຫຼວງຫຼາຍອຸນຫະພູມ melt, ເອົາຊະນະການ sagging ຂອງວັດສະດຸ HDPE, ແລະຮັບປະກັນຄວາມຫນາຂອງຝາທໍ່ເປັນເອກະພາບ.
II. ການກະກຽມກ່ອນການເລີ່ມຕົ້ນ
1. Pretreatment ວັດຖຸດິບ
ໃຊ້ຢາງຢາງ PE100 ຫຼື ສູງກວ່າເກຣດສູງ Polyethylene (HDPE). ໃນເວລາທີ່ປະສົມ masterbatch, ຕາກໃຫ້ແຫ້ງກັບຄວາມຊຸ່ມຊື່ນ ≤ 0.01% ເພື່ອປ້ອງກັນບໍ່ໃຫ້ຟອງ melt ຫຼືການເຊື່ອມໂຊມ. ຕົວຢ່າງ, ເກຣດ JHMGC100LST.
2. ອຸປະກອນ Preheating ແລະ Debugging
2.1. ການໃຫ້ຄວາມຮ້ອນຫົວຕາຍຄວນດໍາເນີນການເປັນຂັ້ນຕອນ: ສໍາລັບການເລີ່ມຕົ້ນເບື້ອງຕົ້ນ, preheat ສໍາລັບ 5-6 ຊົ່ວໂມງ (ຢູ່ທີ່ 220 ° C); ເມື່ອມີການປ່ຽນແປງຕາຍ, preheat ສໍາລັບ 4-5 ຊົ່ວໂມງເພື່ອຮັບປະກັນຄວາມຮ້ອນເປັນເອກະພາບຂອງຕາຍ.
2.2. ຫຼັງຈາກການຕິດຕັ້ງທໍ່ນ້ໍາ calibrator, ການນໍາໃຊ້ເຄື່ອງວັດ feeler ເພື່ອປັບລະດັບແລະຊ່ອງຫວ່າງ (ຄວາມຜິດພາດ ≤ 0.2mm) ເພື່ອຫຼີກເວັ້ນການ eccentricity ຂອງທໍ່ຫຼືຄວາມຫນາຂອງຝາບໍ່ສະເຫມີພາບ.
III. ການຄວບຄຸມພາລາມິເຕີຂະບວນການ
1. ອຸນຫະພູມແລະຄວາມກົດດັນ
1.1. ຕັ້ງເຂດອຸນຫະພູມຂອງ extruder ອີງຕາມດັດຊະນີການໄຫຼລະລາຍຂອງວັດຖຸດິບ: ເຂດ 1: 160-170 ° C, ເຂດ 2: 180-190 ° C, Die Head Zone: 200-210 ° C. ຄວາມກົດດັນຂອງການລະລາຍຄວນໄດ້ຮັບການສະຖຽນລະພາບລະຫວ່າງ 15-25 MPa.
1.2. ອຸນຫະພູມຫຼັກທີ່ສູງເກີນໄປໃນການຕາຍ (> 220°C) ຈະນໍາໄປສູ່ການກໍາແພງດ້ານໃນ rough; ການຄວບຄຸມທີ່ຊັດເຈນໂດຍຜ່ານລະບົບການໄຫຼວຽນຂອງນ້ໍາມັນການໂອນຄວາມຮ້ອນແມ່ນຈໍາເປັນ.
2. Cooling and Haul-Off
2.1. ຄວບຄຸມອຸນຫະພູມນ້ໍາໃນຖັງສູນຍາກາດປັບລະຫວ່າງ 10-20°C. ໃຊ້ຄວາມເຢັນແບບຂັ້ນຕອນໃນຖັງເຮັດຄວາມເຢັນແບບສີດ (ຄວາມແຕກຕ່າງຂອງອຸນຫະພູມ ≤ 10°C) ເພື່ອປ້ອງກັນຄວາມຄຽດທີ່ເກີດຈາກຄວາມເຢັນກະທັນຫັນ.
2.2. synchronize ຄວາມໄວການຂັບລົດກັບຄວາມໄວ extrusion (ຜິດພາດ ≤ 0.5%). ແຮງດຶງຂອງ caterpillar haul-off ຄວນຈະ ≥ 5 ໂຕນເພື່ອຮັບປະກັນການ stretching ເປັນເອກະພາບຂອງທໍ່.
IV. ການຄວບຄຸມຄຸນນະພາບແລະການແກ້ໄຂບັນຫາ
1. ແກ້ໄຂຂໍ້ບົກພ່ອງຂອງພື້ນຜິວ
1.1. ພື້ນຜິວທີ່ຫຍາບຄາຍ: ກວດເບິ່ງຊ່ອງທາງນ້ໍາອຸດຕັນຫຼືຄວາມກົດດັນນ້ໍາທີ່ບໍ່ສະເຫມີກັນຢູ່ໃນແຂນ calibrator; ເຮັດຄວາມສະອາດ nozzles ແລະປັບອັດຕາການໄຫຼເພື່ອບັນລຸຄວາມສົມດຸນ.
1.2. ຮ່ອງ / Ripples: ເຮັດຄວາມສະອາດ impurities ຈາກປາກຕາຍ; ປັບຄວາມກົດດັນທາງລົບໃນຖັງ calibration ສູນຍາກາດ (-0.05 ~ -0.08 MPa); ຖ້າຈໍາເປັນປ່ຽນຊຸດຫນ້າຈໍ.
2. ຮັບປະກັນຄວາມຖືກຕ້ອງຂອງມິຕິລະດັບ
ວັດແທກເສັ້ນຜ່າສູນກາງນອກຂອງທໍ່ (ຄວາມທົນທານ ±0.5%) ແລະຄວາມຫນາຂອງຝາ (ຄວາມທົນທານ ±5%) ທຸກໆ 30 ນາທີ. ຖ້າຄ່າເກີນມາດຕະຖານ, ປັບຊ່ອງຫວ່າງຕາຍ ຫຼື ຄວາມໄວອອກ.
3. ວິທີແກ້ໄຂສຳລັບບັນຫາຄວາມໜາ, ໜຽວ, ແລະຮູບໄຂ່
3.1. ບັນຫາຄວາມຫນາທີ່ບໍ່ສະເຫມີກັນ
3.1.1 Die Calibration ແລະການປັບ
A. ໃນລະຫວ່າງການຕິດຕັ້ງຕາຍ, ໃຫ້ແນ່ໃຈວ່າຄວາມເຂັ້ມແຂງທີ່ເຄັ່ງຄັດລະຫວ່າງປາກຕາຍແລະ mandrel ໄດ້. ຮັດບານປະຕູເປັນເທື່ອລະກ້າວຕາມເຂັມໂມງ, ຈາກນັ້ນພວນພວກມັນອອກເທື່ອດຽວເພື່ອຫຼີກລ່ຽງການເກີດຄວາມເຄັ່ງຕຶງທີ່ເກີດຈາກຄວາມເຄັ່ງຕຶງຂອງທ້ອງຖິ່ນ.
B. ປັບ bolts ປັບຄວາມຫນາຂອງກໍາແພງຫີນປະມານ periphery ຕາຍ. ຫຼັງຈາກການປັບແຕ່ງແຕ່ລະຄັ້ງ, ຫມາຍທິດທາງໃນດ້ານນອກຂອງທໍ່ດ້ວຍປາກການ້ໍາມັນສໍາລັບການກໍານົດໄວຂອງພື້ນທີ່ deviation.
C. ອະນາໄມສິ່ງເສດເຫຼືອທີ່ເຜົາໄໝ້ເປັນປະຈຳພາຍໃນພື້ນທີ່ 0.5-1cm ພາຍໃນປາກຕາຍເພື່ອປ້ອງກັນບໍ່ໃຫ້ສິ່ງເສດເຫຼືອເຂົ້າມາລົບກວນການໄຫຼຂອງລະລາຍ.
3.1.2 ການເພີ່ມປະສິດທິພາບພາລາມິເຕີຂອງຂະບວນການ
A. ຄວບຄຸມຄວາມກົດດັນ extruder melt ລະຫວ່າງ 15-25 MPa. synchronize ຄວາມໄວການຂັບລົດກັບອັດຕາການ extrusion (ຄວາມຜິດພາດ ≤ 0.5%) ເພື່ອຫຼີກເວັ້ນການຜັນແປເປັນໄລຍະທີ່ເຮັດໃຫ້ເກີດການປ່ຽນແປງຄວາມຫນາຂອງຝາ.
B. ປັບໄລຍະຫ່າງລະຫວ່າງແຂນ calibrator ແລະປາກຕາຍເປັນ ≤ 5cm. ດຸ່ນດ່ຽງມຸມ nozzle ແລະຄວາມກົດດັນການໄຫຼຂອງນ້ໍາໃນຖັງນ້ໍາເຢັນເພື່ອໃຫ້ແນ່ໃຈວ່າຄວາມເຢັນເປັນເອກະພາບ.
3.1.3 ການກວດຫາ ແລະ ແກ້ໄຂໃນເວລາຈິງ
A. ຕັດຕົວຢ່າງກ່ອນຖັງນ້ໍາເຢັນ. ໃຊ້ວິທີການກວດຫາຫຼາຍຈຸດ (ເຊັ່ນ: ວິທີການ 8 ຈຸດ) ດ້ວຍເຄື່ອງເຈາະຮູ, ແລະໃຊ້ vernier caliper ເພື່ອຊ່ວຍປັບຊ່ອງຫວ່າງຕາຍ.
B. ປະສົມປະສານເຄື່ອງວັດເສັ້ນຜ່າສູນກາງເລເຊີສໍາລັບການກວດສອບເສັ້ນຜ່າສູນກາງນອກໃນເວລາທີ່ແທ້ຈິງ, ເຊື່ອມຕໍ່ມັນກັບລະບົບຄໍາຄຶດຄໍາເຫັນອັດຕະໂນມັດເພື່ອແກ້ໄຂຄວາມໄວຂອງການຂົນສົ່ງຫຼືການເປີດຊ່ອງຫວ່າງຕາຍ.
3.2. ບັນຫາການຫົດຕົວ (Melt Sag).
3.2.1 ການຄວບຄຸມອຸນຫະພູມແລະຄວາມເຢັນ
A. ຫຼຸດອຸນຫະພູມລະລາຍ (10-15°C ຕ່ຳກວ່າຂະບວນການທຳມະດາ). ໃຊ້ລະບົບການໄຫຼວຽນຂອງນໍ້າມັນຜ່ານຄວາມຮ້ອນເພື່ອເຮັດໃຫ້ອຸນຫະພູມຂອງແກນຕາຍຢູ່ທີ່ ≤ 220°C.
B. ປະຕິບັດການຄວບຄຸມລະດັບຄວາມແຕກຕ່າງກັນຂອງອຸນຫະພູມໃນຖັງສີດເຢັນ (≤ 10°C). ເພີ່ມຄວາມກົດດັນທາງລົບໃນຖັງ calibration ສູນຍາກາດເປັນ -0.05 ~ -0.08 MPa ເພື່ອເລັ່ງ melt solidification.
3.2.2 ການປັບປຸງອຸປະກອນ ແລະຂະບວນການ
A. ໃຊ້ຕົວຈໍາຫນ່າຍ spiral ຕາຍເພື່ອເພີ່ມປະສິດທິພາບການອອກແບບຊ່ອງທາງການໄຫຼ, ເສີມຂະຫຍາຍການສະຫນັບສະຫນູນ melt, ແລະຫຼີກເວັ້ນການລົ້ມລົງໃນທ້ອງຖິ່ນ.
B. ປັບ calibrator sleeve ຄວາມກົດດັນນ້ໍາໄຫຼ (ຄວາມຜິດພາດ ≤ 5%). ຫຼຸດຄວາມໄວໃນການອອກລົດລົງໃຫ້ຕໍ່າກວ່າ 50% ຂອງຄ່າທີ່ໄດ້ຮັບການຈັດອັນດັບເພື່ອຂະຫຍາຍເວລາການເຮັດຄວາມເຢັນ.
3.3. ບັນຫາຮູບໄຂ່
3.3.1 ການຊົດເຊີຍກາວິທັດ ແລະ ການປັບທຽບການປັບໃຫ້ເໝາະສົມ
A. ຕິດຕັ້ງລູກກິ້ງແກ້ໄຂຫຼາຍຈຸດ (ຫນຶ່ງຊຸດທຸກໆ 2 ແມັດ). ໃຊ້ຄວາມກົດດັນຂອງໄຮໂດຼລິກເພື່ອປັບຄວາມກົດດັນຂອງລູກກິ້ງແລະການດຸ່ນດ່ຽງກໍາລັງຂອງທໍ່.
B. ປັບ calibrator sleeve ຄວາມກົດດັນນ້ໍາໄຫຼ (ຄວາມຜິດພາດ ≤ 5%). ປະສານງານກັບການດູດເອກະພາບຈາກຖັງການປັບສູນຍາກາດເພື່ອຮັບປະກັນຄວາມຮອບ.
3.3.2 ການປັບຕົວພາລາມິເຕີຂອງຂະບວນການ
A. ປະຕິບັດການໃຫ້ຄວາມຮ້ອນແບບແບ່ງເຂດໃສ່ mandrel (ຄວາມຜິດພາດ ±2°C) ເພື່ອປ້ອງກັນການຫົດຕົວຂອງລະລາຍທີ່ບໍ່ສະຫມໍ່າສະເຫມີເຮັດໃຫ້ເປັນຮູບໄຂ່.
B. ກວດກາ ແລະ ອະນາໄມສິ່ງສົກກະປົກຈາກແຂນເຄື່ອງປັບຕົວ, ແຜ່ນຮອງ, ຫຼືແຫວນປະທັບຕາເພື່ອຫຼີກເວັ້ນການຕ້ານທານທີ່ບໍ່ສະຫມໍ່າສະເຫມີໃນທ້ອງຖິ່ນເຊິ່ງເຮັດໃຫ້ເກີດການຜິດປົກກະຕິ.
ຖ້າທ່ານຕ້ອງການຂໍ້ມູນເພີ່ມເຕີມ,Ningbo Fangli Technology Co., Ltd.ຍິນດີຕ້ອນຮັບທ່ານຕິດຕໍ່ສອບຖາມລາຍລະອຽດ, ພວກເຮົາຈະໃຫ້ຄໍາແນະນໍາດ້ານວິຊາການມືອາຊີບຫຼືຄໍາແນະນໍາການຈັດຊື້ອຸປະກອນ.
ສົ່ງສອບຖາມ
X
ພວກເຮົາໃຊ້ cookies ເພື່ອສະເຫນີໃຫ້ທ່ານມີປະສົບການການຊອກຫາທີ່ດີກວ່າ, ວິເຄາະການເຂົ້າຊົມເວັບໄຊທ໌ແລະປັບແຕ່ງເນື້ອຫາ. ໂດຍການນໍາໃຊ້ເວັບໄຊທ໌ນີ້, ທ່ານຕົກລົງເຫັນດີກັບການນໍາໃຊ້ cookies ຂອງພວກເຮົາ.
ນະໂຍບາຍຄວາມເປັນສ່ວນຕົວ