 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
ທໍ່ PVC Extrusion: ເປັນຫຍັງແຮງບິດຕ່ໍາບໍ່ຫມາຍຄວາມວ່າຄຸນນະພາບສູງ?
Ningbo Fangli Technology Co., Ltd.ເປັນຜູ້ຜະລິດອຸປະກອນກົນຈັກດ້ວຍປະສົບການຫຼາຍກວ່າ 30 ປີຂອງອຸປະກອນ extrusion ທໍ່ພາດສະຕິກ, ການປົກປັກຮັກສາສິ່ງແວດລ້ອມໃຫມ່ແລະອຸປະກອນວັດສະດຸໃຫມ່. ນັບຕັ້ງແຕ່ການສ້າງຕັ້ງ Fangli ໄດ້ຖືກພັດທະນາໂດຍອີງໃສ່ຄວາມຕ້ອງການຂອງຜູ້ໃຊ້. ໂດຍຜ່ານການປັບປຸງຢ່າງຕໍ່ເນື່ອງ, R&D ເອກະລາດກ່ຽວກັບເຕັກໂນໂລຢີຫຼັກແລະການຍ່ອຍອາຫານແລະການດູດຊຶມຂອງເຕັກໂນໂລຢີທີ່ກ້າວຫນ້າແລະວິທີການອື່ນໆ, ພວກເຮົາໄດ້ພັດທະນາ.ທໍ່ PVC ສາຍ extrusion, PP-R ທໍ່ extrusion line, ການສະຫນອງນ້ໍາ PE / ທໍ່ອາຍແກັສ extrusion line, ເຊິ່ງໄດ້ຖືກແນະນໍາໂດຍກະຊວງກໍ່ສ້າງຂອງຈີນເພື່ອທົດແທນຜະລິດຕະພັນທີ່ນໍາເຂົ້າ. ພວກເຮົາໄດ້ຮັບຫົວຂໍ້ຂອງ "ເຄື່ອງຫມາຍອັນດັບຫນຶ່ງໃນແຂວງ Zhejiang".
ໃນຂະບວນການ extrusion ທໍ່ PVC, ຜິດປົກກະຕິການປຸງແຕ່ງຈໍານວນຫຼາຍມັກຈະຖືກຄິດຜິດlubrication ບໍ່ພຽງພໍ. ເມື່ອແຮງບິດເພີ່ມຂຶ້ນ, ການໄຫຼຂອງລະລາຍບໍ່ຄົງທີ່, ຫຼືຫນ້າດິນຂອງທໍ່ກາຍເປັນຫຍາບ, ປະຕິກິລິຍາທັນທີທັນໃດໃນໂຮງງານຈໍານວນຫຼາຍແມ່ນການເພີ່ມນ້ໍາມັນຫລໍ່ລື່ນຫຼາຍ. ໃນໄລຍະສັ້ນ, torque ຫຼຸດລົງ, ການໄຫຼເຂົ້າຂອງວັດສະດຸປັບປຸງ, ແລະສາຍການຜະລິດເຮັດວຽກໄດ້ອຍ່າງລຽບງ່າຍ, ນໍາໄປສູ່ການສະຫລຸບງ່າຍໆວ່າບັນຫາໄດ້ຖືກແກ້ໄຂ.
ການຫລໍ່ລື່ນຫຼາຍເກີນໄປມັກຈະບໍ່ຕັ້ງໃຈແຕ່ພັດທະນາຄ່ອຍໆໂດຍຜ່ານການປັບຂະບວນການຊ້ໍາຊ້ອນ. ເມື່ອສາຍການຜະລິດພົບກັບການເໜັງຕີງຂອງຄວາມກົດດັນ, ພື້ນຜິວທີ່ຫຍາບຄາຍ, ການຕິດຂັດຂອງວັດສະດຸໃນບາງຄັ້ງຄາວ, ຟິວຊັນບໍ່ດີ, ຫຼືການໂຫຼດທີ່ເພີ່ມສູງຂຶ້ນ, ຜູ້ປະກອບການມີແນວໂນ້ມທີ່ຈະເພີ່ມນໍ້າມັນໃຫ້ຫຼາຍຂຶ້ນ. ການຜະລິດເບື້ອງຕົ້ນຢ່າງແທ້ຈິງກາຍເປັນ smoother. ຢ່າງໃດກໍຕາມ, ເມື່ອຜົນກະທົບຂອງການຫລໍ່ລື່ນກາຍເປັນທີ່ເຂັ້ມແຂງເກີນໄປ, particles resin ມີແນວໂນ້ມທີ່ຈະເລື່ອນຫຼາຍເກີນໄປພາຍໃນຖັງກ່ອນທີ່ຈະ melted ຢ່າງເຕັມສ່ວນ. ອັນນີ້ເຮັດໃຫ້ອັດຕາການລະລາຍຫຼຸດລົງ, ຄວາມສອດຄ່ອງຂອງລະລາຍຫຼຸດລົງ, ການຜະລິດພາດສະຕິກທີ່ບໍ່ຄົງທີ່, ແລະເຮັດໃຫ້ປ່ອງຢ້ຽມການປຸງແຕ່ງແຄບລົງ. ເນື່ອງຈາກອຸປະກອນຍັງເຮັດວຽກໄດ້ຢ່າງຄ່ອງແຄ້ວ, ບັນຫາດັ່ງກ່າວມັກຈະຍາກທີ່ຈະກວດພົບໄດ້ທັນທີໃນຊັ້ນຮ້ານ.
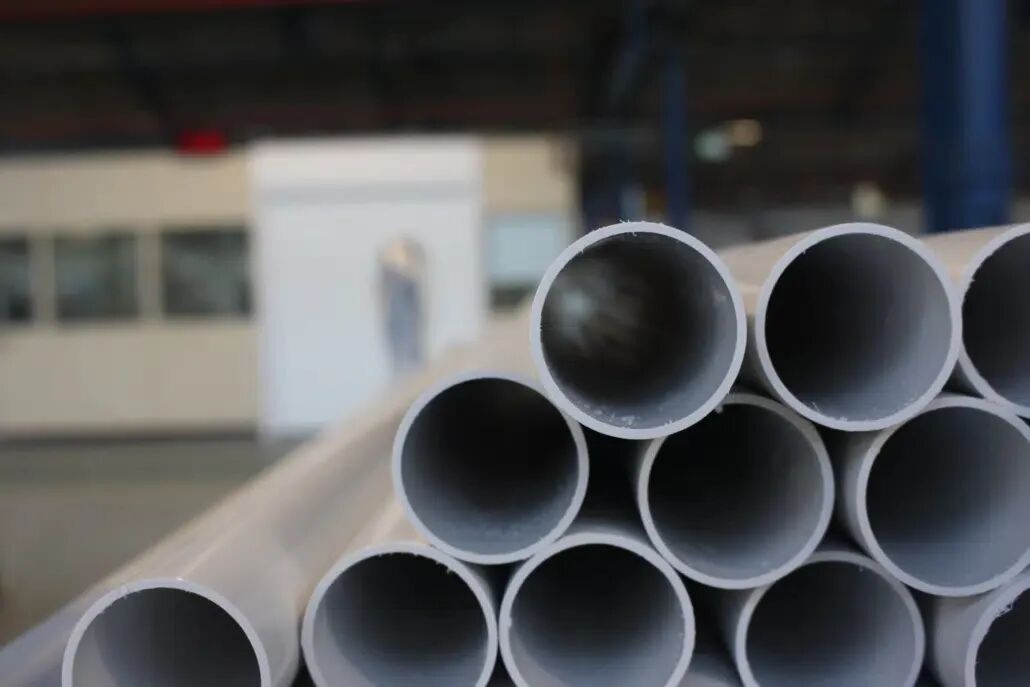
ຄວາມເຂົ້າໃຈຜິດທົ່ວໄປອີກອັນຫນຶ່ງແມ່ນວ່າ "ແຮງບິດຕ່ໍາຫມາຍຄວາມວ່າການຫລໍ່ລື່ນທີ່ດີກວ່າ." ໃນຄວາມເປັນຈິງ, PVC extrusion ແມ່ນອີງໃສ່ຂະບວນການ melting ແລະ shearing ຄວບຄຸມ. ການຫລໍ່ລື່ນຫຼາຍເກີນໄປເຮັດໃຫ້ການປະຕິບັດການຕັດທີ່ມີປະສິດຕິຜົນຂອງສະກູອ່ອນລົງ, ເຮັດໃຫ້ການຖ່າຍທອດພະລັງງານບໍ່ພຽງພໍສໍາລັບການລະລາຍ. ເຖິງແມ່ນວ່າວັດສະດຸຈະໄຫຼໄດ້ງ່າຍກວ່າ, ນີ້ສາມາດເຮັດໃຫ້ເກີດການປະສົມທີ່ບໍ່ສົມບູນ, ຜິວຫນ້າຈືດໆຫຼືສີຂາວ, ຂະຫນາດສູນຍາກາດທີ່ບໍ່ຫມັ້ນຄົງ, ຄວາມທົນທານຂອງຜົນກະທົບທີ່ຫຼຸດລົງ, ຄວາມຫນາແຫນ້ນຂອງກໍາແພງ, ຄວາມທົນທານຂອງເສັ້ນເຊື່ອມບໍ່ພຽງພໍ, ຄວາມຫມັ້ນຄົງຂອງມິຕິລະດັບ, ແລະການກໍ່ສ້າງຕາຍ - ໂດຍສະເພາະໃນລະຫວ່າງການ extrusion ຄວາມໄວສູງ.
ສໍາລັບສູດ CaCO₃ ທີ່ເຕີມເຕັມ, ບັນຫານີ້ຈະກາຍເປັນທີ່ໂດດເດັ່ນ. ປະລິມານຫຼາຍຂອງ filler ເຮັດໃຫ້ຄວາມຜູກພັນທີ່ມີປະສິດທິພາບລະຫວ່າງອະນຸພາກຂອງຢາງອ່ອນລົງ, ໃນຂະນະທີ່ສານຫລໍ່ລື່ນຫຼາຍເກີນໄປຈະຫຼຸດລົງປະສິດທິພາບການລະລາຍ. ນີ້ສົ່ງຜົນໃຫ້ plasticization ຊ້າລົງ, ການເຫນັງຕີງຂອງຄວາມກົດດັນ melt, ການຫຼຸດລົງຂອງຄວາມເຂັ້ມແຂງ melt, ຄຸນສົມບັດກົນຈັກ brittle, ແລະການຫຼຸດຜ່ອນຄວາມສອດຄ່ອງຂອງການປຸງແຕ່ງໃນທົ່ວ shifts ທີ່ແຕກຕ່າງກັນ. ໂຮງງານບາງແຫ່ງ, ໃນຄວາມພະຍາຍາມເພື່ອປັບປຸງການໄຫຼວຽນ, ສືບຕໍ່ເພີ່ມນ້ໍາມັນຫລໍ່ລື່ນຫຼາຍ, ໂດຍບໍ່ໄດ້ຕັ້ງໃຈຊຸກຍູ້ການສ້າງສູດອອກໄປຈາກຍອດການປຸງແຕ່ງທີ່ດີທີ່ສຸດ. ນີ້ແມ່ນເຫດຜົນທີ່ສໍາຄັນວ່າເປັນຫຍັງການສ້າງທໍ່ PVC ທີ່ເຕັມໄປດ້ວຍຫຼາຍ, ເຖິງແມ່ນວ່າງ່າຍທີ່ຈະເລີ່ມຕົ້ນ, ພະຍາຍາມຮັກສາການຜະລິດທີ່ຫມັ້ນຄົງໃນໄລຍະຍາວ.
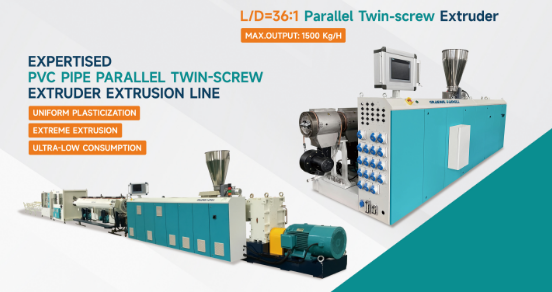
ດັ່ງນັ້ນ, ການຫລໍ່ລື່ນບໍ່ສາມາດຖືກປະເມີນໂດຍແຍກອອກຈາກລະບົບການປຸງແຕ່ງທັງຫມົດ. ປະສິດທິພາບຂອງມັນແມ່ນໄດ້ຮັບອິດທິພົນຮ່ວມກັນໂດຍປັດໃຈຫຼາຍ, ລວມທັງເນື້ອໃນຂອງ filler, ACR, CPE, ລະບົບສະຖຽນລະພາບ, ເລຂາຄະນິດສະກູ, ຄວາມໄວ extrusion, ໂປຣໄຟລ໌ອຸນຫະພູມ, ແລະການອອກແບບຕາຍ. ຮູບແບບການຫລໍ່ລື່ນແບບດຽວກັນທີ່ປະຕິບັດໄດ້ດີໃນລະບົບການເຕີມເຕັມທີ່ຕໍ່າອາດຈະເຮັດໃຫ້ເກີດການປະສົມທີ່ບໍ່ພຽງພໍໃນລະບົບທີ່ເຕີມເຕັມ.
ໂປເຊດເຊີທີ່ມີປະສົບການບໍ່ໄດ້ກັງວົນກ່ຽວກັບ "ນ້ໍາມັນຫລໍ່ລື່ນໃດທີ່ແຂງແຮງທີ່ສຸດ", ແຕ່ແທນທີ່ຈະ "ລະບົບການລະບາຍນ້ໍາຮັກສາຄວາມສົມດຸນຂອງ fusion ທີ່ດີທີ່ສຸດ." ຮູບແບບ PVC ທີ່ດີເລີດບໍ່ໄດ້ປະຕິບັດຕາມແຮງບິດຕໍ່າສຸດທີ່ເປັນໄປໄດ້; ແທນທີ່ຈະ, ມັນມີຈຸດປະສົງເພື່ອຄວາມສົມດູນທີ່ດີທີ່ສຸດໃນບັນດາຄຸນນະພາບຂອງ fusion, ການໄຫຼລະລາຍ, ຄວາມຫມັ້ນຄົງຂອງການປຸງແຕ່ງ, ແລະຄຸນສົມບັດກົນຈັກ. ໃນການຜະລິດຕົວຈິງ, ແຮງບິດຕ່ໍາແມ່ນພຽງແຕ່ຕົວຊີ້ວັດຂອງຂະບວນການ, ບໍ່ແມ່ນຕົວຊີ້ວັດຄຸນນະພາບ. ຈຸດປະສົງທີ່ແທ້ຈິງແມ່ນສະເຫມີ fusion ຄົງທີ່, ຂະຫນາດທີ່ຫມັ້ນຄົງ, ຄຸນນະພາບຫນ້າດິນທີ່ຫມັ້ນຄົງ, ແລະການຜະລິດທີ່ສອດຄ່ອງໃນໄລຍະຍາວ. ຫຼັງຈາກທີ່ທັງຫມົດ, ຮູບແບບທີ່ເບິ່ງຄືວ່າຈະສະຫນອງການໄຫຼທີ່ດີກວ່າໃນມື້ນີ້ອາດຈະກາຍເປັນແຫຼ່ງຂອງການຮ້ອງທຸກກ່ຽວກັບຄຸນນະພາບໃນມື້ອື່ນ.
ຖ້າທ່ານຕ້ອງການຂໍ້ມູນເພີ່ມເຕີມ,Ningbo Fangli Technology Co., Ltd.ຍິນດີຕ້ອນຮັບທ່ານຕິດຕໍ່ສອບຖາມລາຍລະອຽດ, ພວກເຮົາຈະໃຫ້ຄໍາແນະນໍາດ້ານວິຊາການມືອາຊີບຫຼືຄໍາແນະນໍາການຈັດຊື້ອຸປະກອນ.
ສົ່ງສອບຖາມ
X
ພວກເຮົາໃຊ້ cookies ເພື່ອສະເຫນີໃຫ້ທ່ານມີປະສົບການການຊອກຫາທີ່ດີກວ່າ, ວິເຄາະການເຂົ້າຊົມເວັບໄຊທ໌ແລະປັບແຕ່ງເນື້ອຫາ. ໂດຍການນໍາໃຊ້ເວັບໄຊທ໌ນີ້, ທ່ານຕົກລົງເຫັນດີກັບການນໍາໃຊ້ cookies ຂອງພວກເຮົາ.
ນະໂຍບາຍຄວາມເປັນສ່ວນຕົວ